

PRODUCT CENTER


联系我们
发布时间:2026-11-02 10:08 浏览次数:
做豆制品的老板,都懂一个词:抢时间。黄豆泡好了要赶着磨浆,豆浆煮好了要赶着点卤,豆腐压出来要赶着切块、上市。整个车间像流水一样,一环扣一环,不能停。
可很多人没意识到,豆制品废水,同样在 "抢时间"—— 而且比你想的更急。
为什么?因为豆制品废水里有大量的植物蛋白、多糖、乳清蛋白、低聚糖,这些全是微生物眼里的 "现成口粮"。废水在车间里看着还清亮,带着点豆浆的模样,可它温度高、营养足,放一放就发酸、发臭。处理不及时、工艺不对症,这池 "甜水" 很快就会变成臭水,让整个厂焦头烂额。
这篇文章,我想换一个角度讲:先带你把豆制品废水的几股水认清楚,再讲它为什么 "又甜又急又容易酸",最后说专业路线该怎么搭。毕竟,能把这种 "最难伺候的水" 处理好,才是真本事。
豆制品看着工艺简单 —— 泡豆、磨浆、煮浆、点卤、压榨,其实每一道工序都在往水里 "泡" 东西。我们按最常见的几类对号入座。
豆腐、豆浆加工:黄泔水是 "主角",浓度高得吓人。
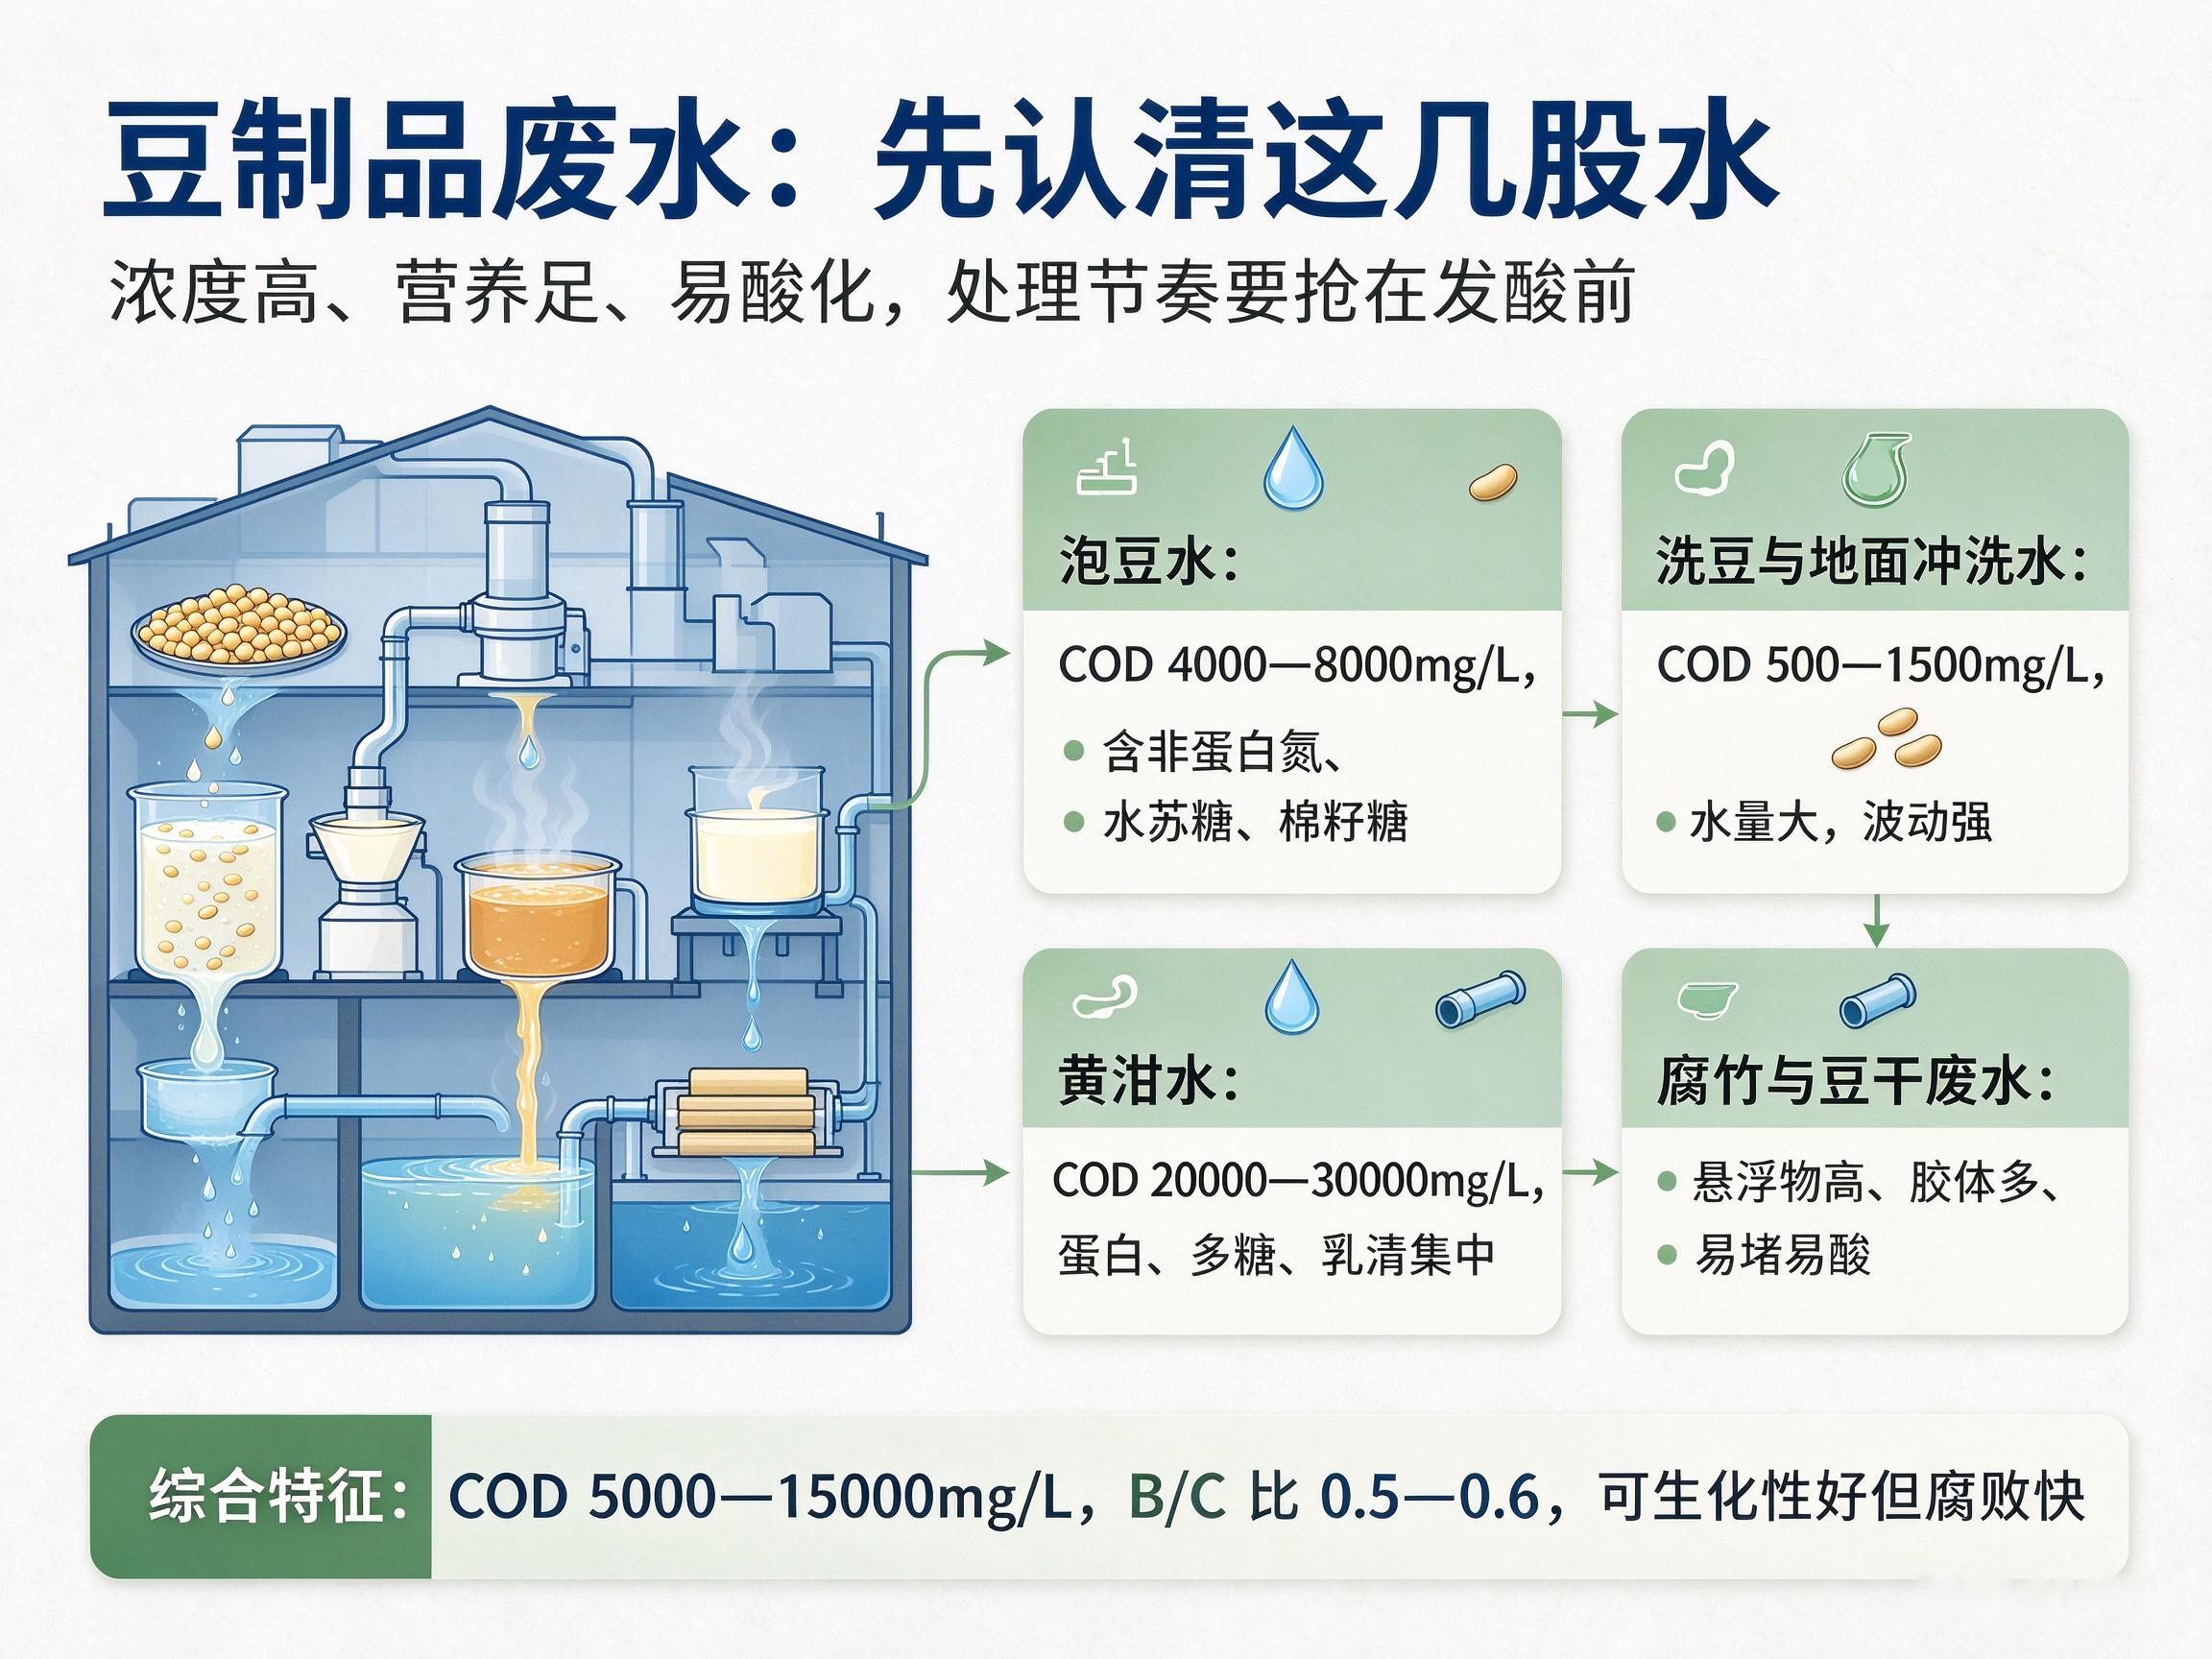
豆制品废水,主要来自泡豆水、洗豆水、浆渣分离水、压滤水,以及设备容器洗涤水和地面冲洗水。其中黄泔水(黄浆水,煮浆、点卤、压榨分离出的乳清)是污染最重的一股——COD 高达20000—30000mg/L,是豆制品废水里的 "浓度之王"。
再往下看:泡豆水 COD 为4000—8000mg/L,含大量水溶性非蛋白氮、水苏糖、棉籽糖;洗涤冲洗水 COD 为500—1500mg/L。综合起来,豆制品废水 COD 普遍在5000—15000mg/L,BOD/COD 比值多在 0.5—0.6 之间 ——浓度高,但可生化性好。
豆干加工:压榨水多、悬浮物高,还带豆腥味。
豆干(豆腐干、百叶、素鸡)厂,在豆腐工艺基础上多了压榨、卤制和烘干环节。压榨水悬浮物高,卤制废水含盐、含卤料,豆腥味重。豆干厂废水浓度同样高,且因为压榨、卤制,油脂和悬浮物也不少。
腐竹加工:煮浆揭皮,蛋白和胶体全在水里。
腐竹厂靠煮浆、表面结皮、揭皮、烘干制成。这个过程要大量用浆,产生的废水含大量植物蛋白、多糖、草酸和胶原体 ——悬浮物极高、色度深、易发酸。腐竹废水水温高、胶体多,前端不好好处理,后端生化系统很容易被 "糊" 住。
豆浆加工(豆奶、豆浆饮料):清洗水多,但要防 "甜到酸"。
豆浆饮料厂,清洗环节多、水量大,废水含大豆乳清蛋白、糖类,浓度中高,且易酸化。因为含糖高,不及时处理很容易发酸发臭。
把这几股水认出来之后,你会明白豆制品废水为什么是食品行业里公认的 "最难伺候" 的一类 —— 它的难,集中体现在三个字。
"甜"—— 浓度高、营养足,可生化性却很好。
豆制品废水的 COD 动辄数千上万,营养(蛋白、多糖)极其丰富。好的一面是可生化性好(B/C 比 0.5—0.6),只要工艺对,生化处理能高效降解;坏的一面是,营养这么足,微生物繁殖极快,处理不及时就会腐败发臭。
"急"—— 易酸化,放一放就变酸水。
这是豆制品废水最 "急" 的地方。废水量大、水温高、含糖含蛋白,极易在短时间内酸化—— 到达废水站时,pH 常常已经降到 5 左右。酸度过高会抑制甚至杀死厌氧、好氧微生物,让系统 "罢工"。所以豆制品废水处理,拼的就是 "抢在酸化前"—— 前端的收集、调节、厌氧处理必须快而稳。
"浊"—— 悬浮物和胶体多,前端一堵全系统跟着堵。
豆渣、蛋白胶体、多糖胶体悬浮物极高。前端不做好拦渣和气浮,这些胶体会糊格栅、糊填料、塞膜系统 ——前端捞渣捞不干净,后端再精密的设备都会被拖垮。
"甜、急、浊" 三个字叠加,决定了豆制品废水不能照搬任何一套现成模板,必须针对你的产品线量身定制,用上 "抢时间、抗酸化、稳厌氧" 的组合拳。
针对豆制品废水 "又甜又急又容易酸" 的特点,我推荐抢前、稳中、兜底这条线 —— 每一步都围绕 "别让它酸、别让它堵、别让它崩" 来设计。
第一道:抢前 —— 拦渣、气浮,先把 "甜的浊水" 稳住。
豆制品废水处理,第一要务是抢在酸化之前把大问题先处理掉。
先设格栅,把豆渣、碎渣拦在门外;再设高压气浮—— 针对豆类蛋白形成的胶体微粒,用微气泡黏附,能实现92% 以上悬浮物(SS)去除。这一步既把胶体和悬浮物捞干净,又把水温高、易酸化的风险压下来,让后续生化系统 "轻装上阵"。说得直接一点:豆制品废水能不能稳住,一半的胜负手在前端的气浮捞得干不干净。
第二道:稳中 —— 调节均质、厌氧打头,把 "高浓度的甜水" 消化掉。
经过前端气浮,废水进入核心的生化段。
先设调节池,把水量水质不均、pH 偏低、间歇排放的几股水匀一匀、缓一缓,必要时做 pH 调节,让厌氧系统有一个稳定的进水。
然后是厌氧生化(UASB/EGSB/IC)—— 这是豆制品高浓度废水的 "性价比之王"。UASB 厌氧反应器在中温(35℃左右)条件下,靠驯化的高活性厌氧颗粒污泥,把大分子蛋白质、多糖分解成甲烷和二氧化碳,COD 去除率稳定在 78%—83%,而且几乎不耗电、还能回收沼气供锅炉使用 —— 等于把废水里的有机物变成了能源。对豆制品这种高浓度、可生化性好的废水,厌氧塔是降本的核心。
要注意,豆制品废水易酸化,厌氧系统同样要做好 pH 和负荷的缓冲,避免 "酸坛子" 闷住产甲烷菌。
第三道:兜底 —— 脱氮好氧、MBR 收尾,把残余污染物 "吃干榨净"。
厌氧出水进入好氧段,用具脱氮功能的工艺(A/O、A²/O、接触氧化、MBBR、MBR 等),通过缺氧反硝化、好氧硝化的交替,把氨氮和总氮稳定降下来。
对出水要求严、占地紧张、要回用的厂,用MBR 膜生物反应器—— 膜截留让出水 SS 几乎为零,污泥浓度高、抗冲击强,出水稳定还能回用。成熟的豆制品废水处理工艺,常采用 "气浮 + UASB + 二级 AO+MBR" 组合,能实现 COD 去除率 99% 以上、出水稳定达标(按 GB 18918 一级 A 标准)。最后再配沉淀、砂滤、消毒,确保稳定排放。
这里必须说句大实话:豆制品废水治理没有现成模板,只有跟着你的产品和工艺量身定制的方案。
做豆腐的和做腐竹的废水是天壤之别;同样是豆制品,豆浆饮料和卤制豆干的废水也完全不同。该用 UASB 还是 EGSB、气浮强化到什么程度、要不要上二级 AO+MBR、脱氮多深,全都要由实测水质数据说了算,而不是靠经验拍脑袋。
专业的做法,永远是先到现场实地取样、连续监测水质,摸清你的泡豆节奏、磨浆压榨高峰、清洗周期和排放要求,再定工艺路线。尤其要在生产高峰、水质偏酸时段取样 —— 只有拿到高浓度、易酸化的峰值数据,方案才经得起冲击。
讲了这么多工艺,落到最后其实就一句话:你得找对做这件事的人。 我想说说我们做豆制品废水二十多年的体会,以及为什么值得你考虑。
广州奥凯环保是一家专注水处理二十余年的专业企业,长期深耕食品饮料、豆制品加工等细分行业。我们最深的体会是:污水处理从来不是 "卖设备",而是 "帮工厂解决问题"。 选择我们,你得到的是专业、可靠、能陪到底的长期伙伴。
专业 —— 我们吃透了豆制品废水的 "甜急浊" 三字诀。
豆制品品类多、工艺杂,我们清楚每个环节的水是什么性子:黄泔水 COD 高达两三万,我们推荐厌氧打主力、配气浮抢前;泡豆水浓度高、易酸化,我们优化收集和调节、抢在酸化前处理;腐竹废水胶体多、色度深,我们强化气浮捞渣;豆干卤制废水含盐含卤料,我们做耐盐设计。正因为懂,才不套模板,才能给出一套 "你这条产线该用的方案"。
可靠 —— 我们坚持 "先测水质、再定工艺",尤其看重高峰偏酸时段的实测数据。
每接一个项目,工程师先到现场实地取样、连续监测水质,摸清你的泡豆节奏、磨浆高峰、排放要求,再定制方案。我们尤其强调在生产高峰、水质偏酸时段取样—— 只有拿到高浓度、易酸化的峰值数据,方案才经得起冲击。工艺路线、设备选型、池容大小,都以实测数据为依据。我们宁可多跑现场、多测几组数据,也绝不给出一套 "看着像、用着崩" 的方案。
可靠 —— 我们提供全链条服务,不把交付停在 "装好设备"。
从勘察设计、设备制造,到安装调试、验收交付,再到投运后的长期运维,我们全程负责。调试期,我们持续驯化适配豆制品废水的专属厌氧颗粒污泥和高活性菌种,把系统一步步调稳;投运后,有专人跟进调参数、养菌种、管污泥、动态优化药剂投加。遇到水质波动、指标异常、酸化返酸,技术人员快速到场处理 ——一个电话就有人上门,把环保风险化解在萌芽里。
能落地 —— 我们懂改造,不耽误你生产。
针对不少豆制品厂老污水站 "高浓度顶不住、又不想停产占地" 的难题,我们采用模块化一体化设备,占地紧凑、分段施工,最大程度降低对正常生产的影响,同时优化药剂和曝气能耗,长期把运行成本降下来。老站改造、新建扩容,都能找到合适的方案。
豆制品行业靠手艺和成本立身,利润本就不厚,人工、原料成本还在涨。污水处理不该是压在厂子上的沉重包袱,更不该是悬在头上的环保风险 —— 它本应是帮工厂安心生产的 "后勤保障"。
对豆制品企业而言,选污水处理服务商,不单是比设备报价,更要看对方懂不懂豆制品废水、专不专业、可不可靠、能不能提供全周期服务。一套量身定制、稳定达标、运行成本可控的污水处理系统,最终价值就是让你不用再为废水超标焦虑,安心把产品做好。
污水处理这件事,懂行业、有同类项目经验、能把承诺做到位,远比单纯堆砌昂贵设备更重要。如果你正在为豆制品厂区的污水站发愁,不妨先做个水质勘测 —— 先看清你厂里那几股 "又甜又急" 的水,各是什么性子。专业与否、靠不靠谱,聊一次就知道。
豆制品厂的废水处理;广州污水处理公司;广州废水处理公司;食品污水处理;食品废水处理