

PRODUCT CENTER


联系我们
发布时间:2026-10-31 09:26 浏览次数:
做饮料的老板大多有这样的体会:水是饮料的生命,可生产完剩下那池废水,却是最让人头疼的"甜蜜负担"。果汁厂、碳酸饮料厂、茶饮料厂、乳饮品厂,越是产品卖得好,废水处理压力越大——环保检查心里没底、出水指标忽高忽低、运行成本居高不下,像三座山压在身上。
饮料废水难处理,不是因为它"脏"得吓人,而是因为它"甜得浓、来得猛、忽酸忽碱"。处理不好,轻则罚款停产,重则影响整条产线运转。很多厂子花了大价钱却始终不稳定,问题往往出在"工艺不对症"上。
先看清饮料废水的"脾气"
饮料废水和生活污水完全不同。
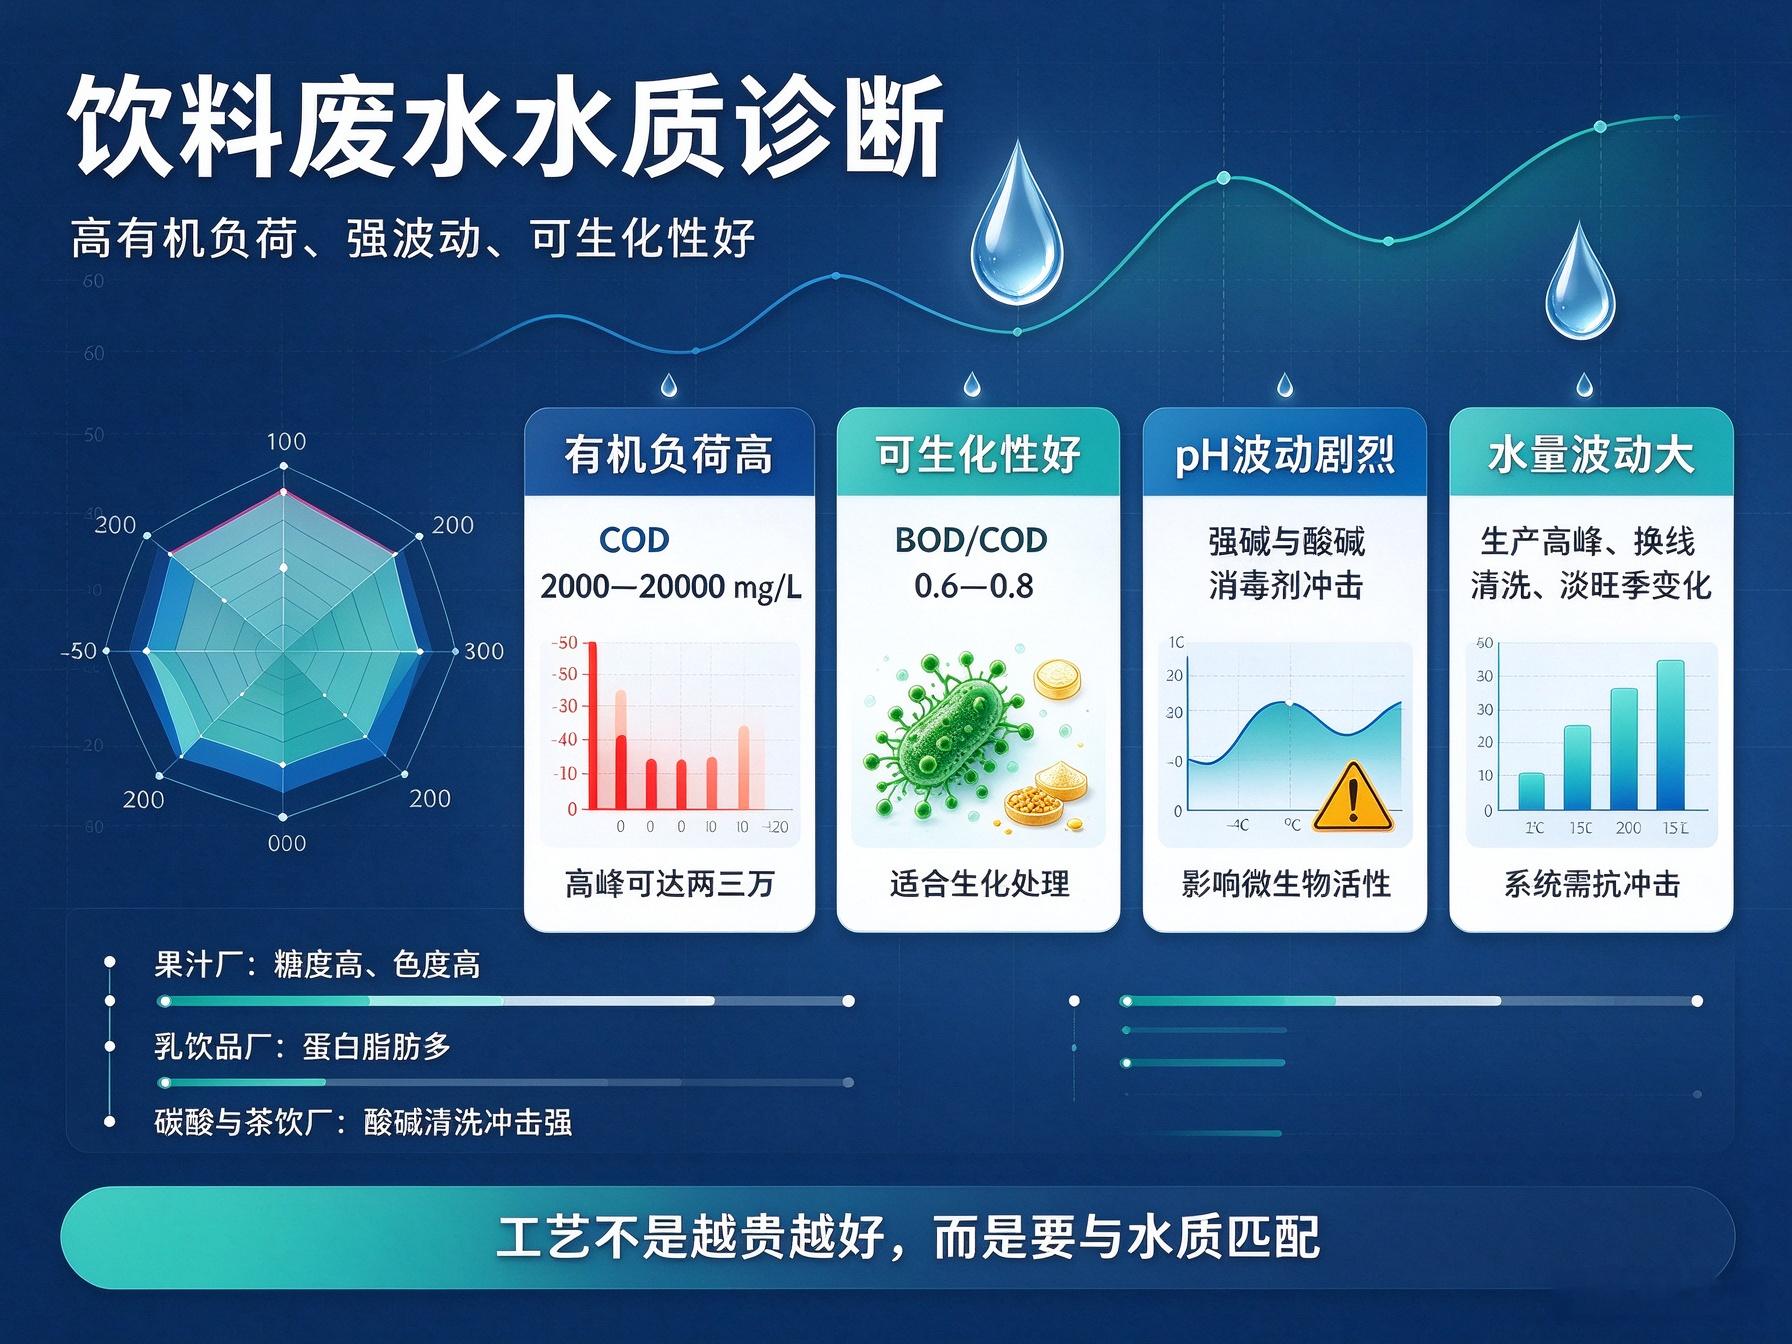
第一个特点是有机负荷高:制糖、调配、洗瓶、CIP在线清洗产生的废水,COD通常在2000—20000mg/L,高峰时能到两三万,是生活污水的几十上百倍。
第二个特点是可生化性好——这是它和很多工业废水的最大区别。饮料废水主要成分是糖分、淀粉、果汁等有机物,BOD/COD比能到0.6—0.8,天生适合生化处理,用对了工艺去除效率很高。
第三个特点是pH波动剧烈。CIP清洗用的强碱、酸碱消毒剂,会瞬间把废水pH冲得很高或很低,冲击性极强,稍不注意就能让生化池里的微生物"折腾"得失去活性。
第四个特点是水量波动大。生产高峰、换线清洗、淡旺季之间,水量和浓度差别巨大,系统必须扛得住这种冲击。
而且,果汁厂、碳酸厂、瓶装水厂、茶饮厂的废水差别也不小——果汁废水糖度高、色度高,乳饮品废水蛋白脂肪多,处理路线都不能照搬。
饮料厂常踩的三个坑
第一,迷信"一步到位的高端设备"。一上来就上最贵的膜、最大的塔,却忽略了饮料废水可生化性好的特点。高浓度糖水直接进好氧,曝气电费高得吓人;低浓度废水强行上大型厌氧塔,养不活菌,成了摆设。
第二,忽视预处理和均质。格栅、调节池这些环节没做扎实,糖分和悬浮物直接冲击生化系统,出水COD居高不下,pH波动也没有缓冲。
第三,只看建设、不看运维。装完撒手,菌种没人驯化、药剂没人调、污泥没人管,半年后系统崩了,又回头怪设备不行。
专业做法是"厌氧打头阵、好氧收尾"
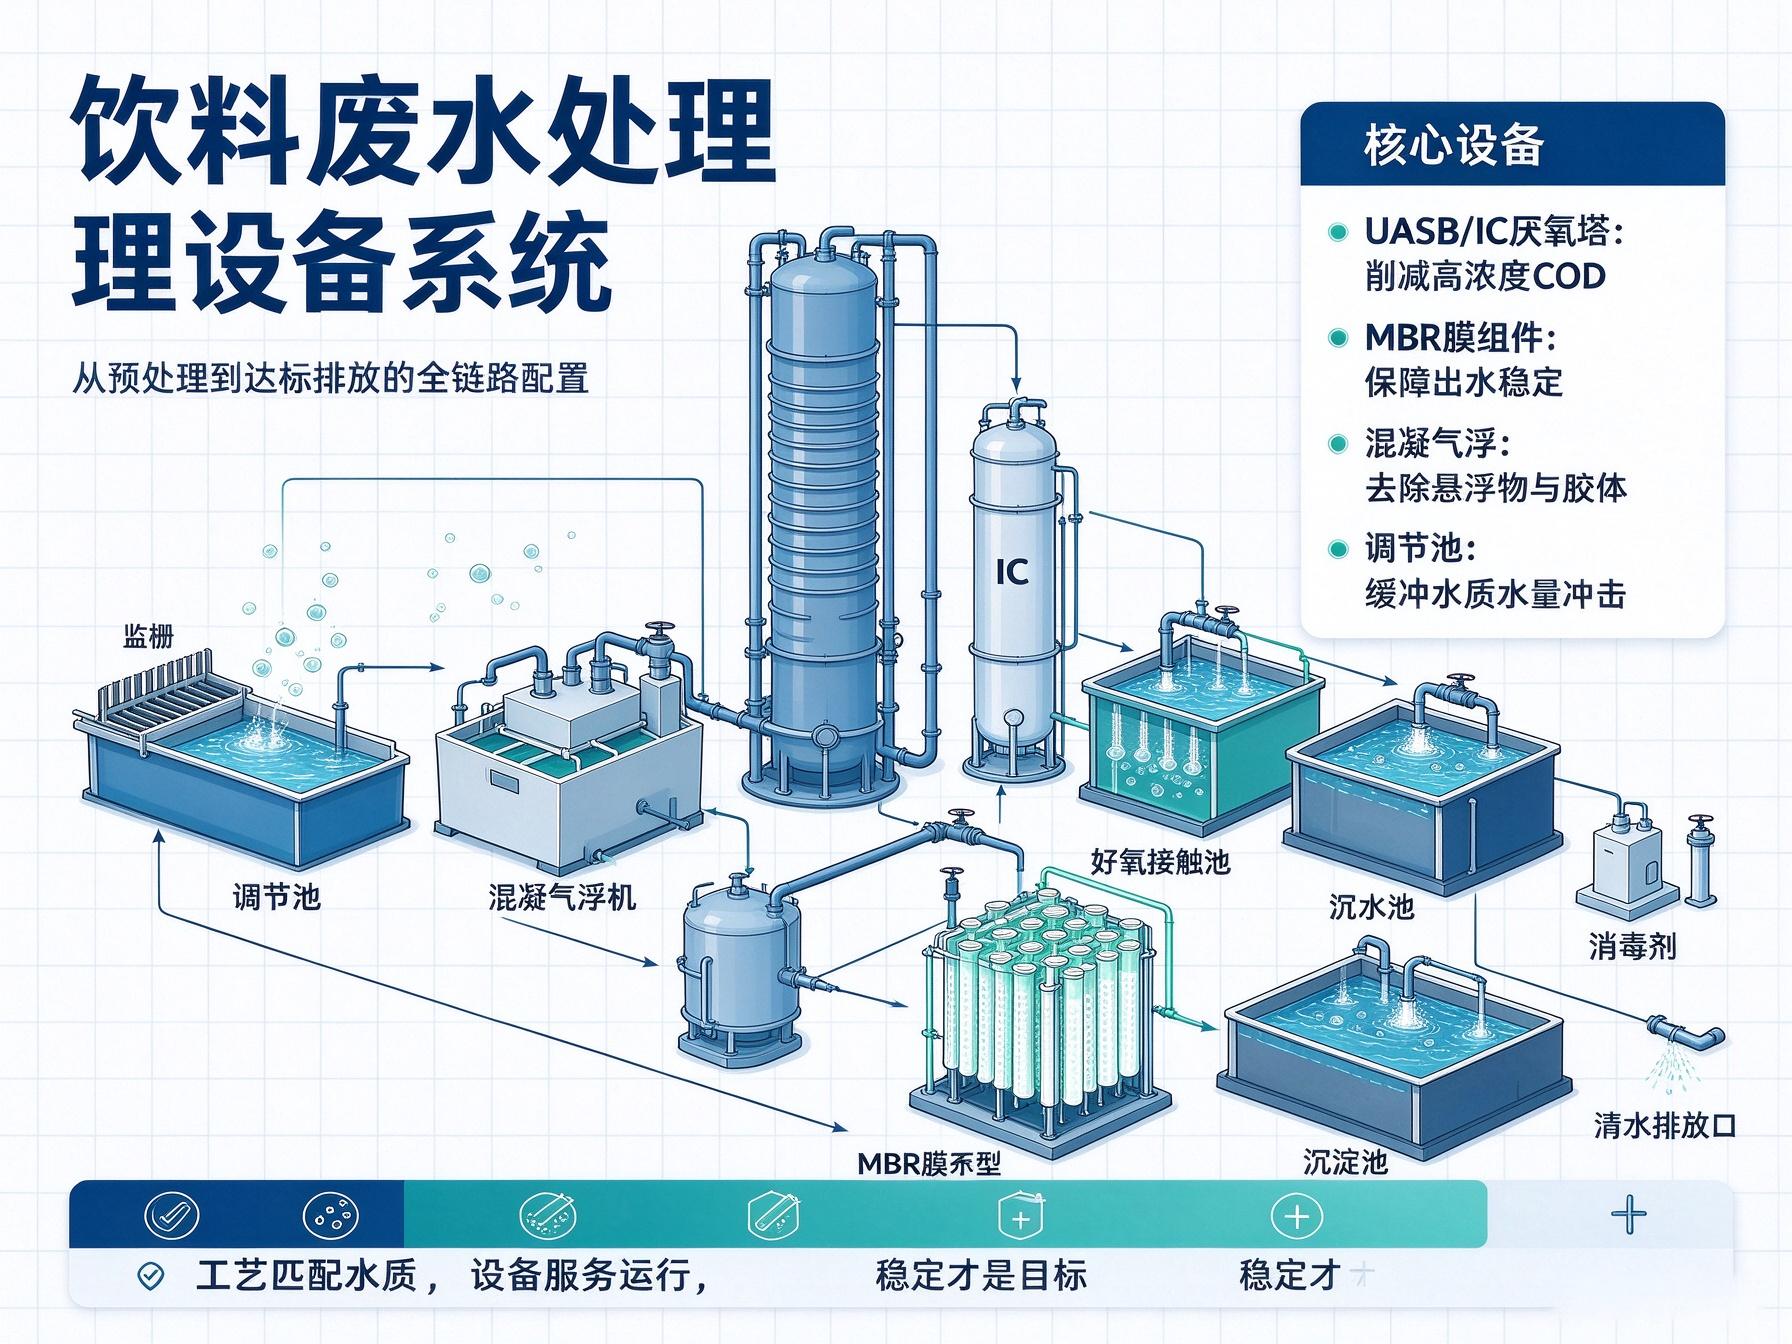
对付饮料废水这类高浓度、可生化的"甜蜜负担",成熟的路线是厌氧+好氧组合:
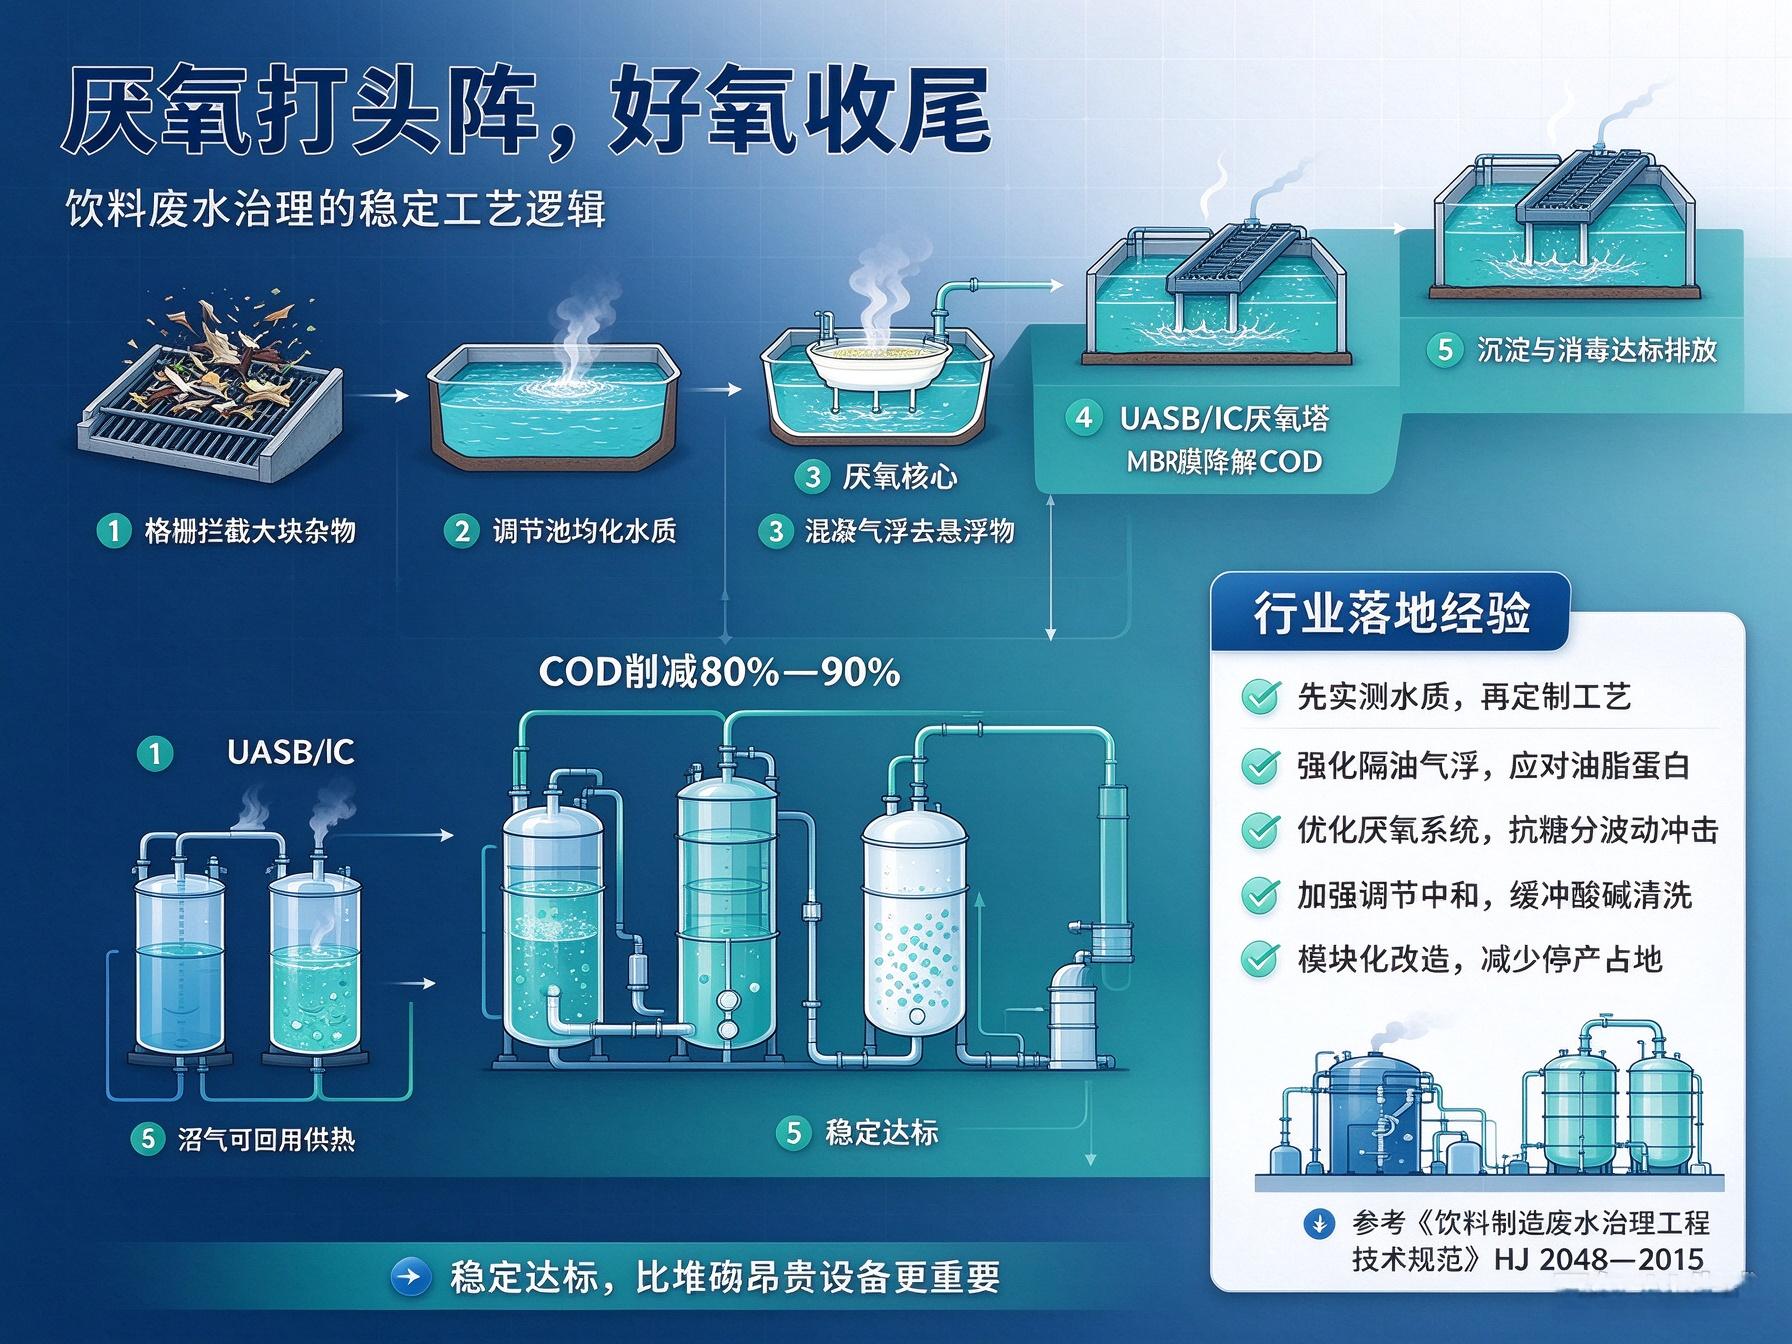
格栅拦截大块杂物 → 调节池均化水质水量、缓冲pH冲击 → 混凝气浮去除悬浮物和胶体 → 厌氧段(UASB/IC塔)——这是核心,能吃掉80%—90%的COD,还能把有机物转化为沼气回用于锅炉供热,大幅降低曝气电费 → 好氧段(接触氧化或MBR膜)进一步降解、保证出水稳定 → 沉淀/膜分离 → 消毒达标排放。
工艺设计的关键,是按实测水质定"匹配度":高浓度废水上厌氧塔性价比最高,对出水要求严、要回用的厂,靠MBR膜技术兜底。工艺路线、池容、曝气量,都该由水质数据说了算,而不是拍脑袋。行业里也有专门的《饮料制造废水治理工程技术规范》(HJ 2048—2015),从厌氧、好氧到消毒都有明确技术要求,正规方案都应据此设计。
落地案例沉淀:奥凯环保深耕食品饮料废水治理
饮料厂需要的,从来不只是"一套设备",而是"一个能长期稳定达标、运行成本可控的系统"。这也是我们做水处理二十多年最深的体会。
广州奥凯环保常年服务饮料及食品加工客户,从不拿一套图纸套所有厂。多年来,我们先后为广隆蛋挞王、玛氏箭牌、天添食品、立高食品、好丽友、奥昆食品、丰熙食品等知名食品饮料企业提供污水处理服务。
不同企业的痛点各不相同:蛋挞、速冻糕点类工厂废水油脂和蛋液蛋白高,重点强化隔油、气浮单元;巧克力、糖果生产废水粘度高、糖分波动大,优化厌氧系统抗冲击能力;饮品企业频繁CIP酸碱清洗,重点强化调节均质、酸碱中和设计。
每接一个项目,我们先派工程师实地取样、连续监测水质,结合工厂生产排班、清洗周期、淡旺季产能变化定制工艺;设备制造与现场安装同步管控,调试阶段持续驯化适配糖分、油脂废水的专属菌种;交付后建立长期运维对接,遇到水质波动、指标异常,技术人员快速到场调整参数,帮企业规避环保处罚风险。针对老污水站出水不稳、又不想停产占地的改造项目,我们还可采用模块化一体化设备,占地紧凑、分段施工,并把药剂和曝气能耗优化下来,长期降低运行成本。
稳定的污水系统,是饮料工厂安心生产的保障
食品饮料行业竞争激烈,原料、人工成本持续走高,污水处理不该是持续吞钱的负担,更不该是悬在工厂头上的环保风险。
选污水处理服务商,不单比设备报价,更要看对方是否吃透饮料废水的特点、有没有同赛道成熟落地经验,能不能提供从勘测、方案设计、设备制造、安装调试到后期运维的全链条服务。对饮料工厂而言,一套量身定制的污水处理系统,最终价值就是让你不再为废水超标焦虑,安心聚焦产品生产。污水处理这件事,懂行业、有同类项目经验,远比单纯堆砌昂贵设备更重要。
饮料污水处理,食品废水处理,污水处理设备,UASB厌氧塔,MBR膜处理